

মেকানিক্যাল ইঞ্জিনিয়ার, প্রজেক্ট ম্যানেজার এবং প্রকিউরমেন্ট লিডার সোর্সিংয়ের জন্যসিএনসি অ্যালুমিনিয়াম বাঁক অংশ, সামঞ্জস্যপূর্ণ মাত্রিক স্থায়িত্ব, আঁটসাঁট জ্যামিতিক সহনশীলতা, এবং উপ-মাইক্রোন পৃষ্ঠের সমাপ্তি অর্জনের জন্য তিনটি শারীরিক ব্যর্থতার মোডের উপর সরাসরি নিয়ন্ত্রণ প্রয়োজন:বিল্ট-আপ এজ (BUE)টুলের অবক্ষয়, পরে-মেশিনিং অবশিষ্ট স্ট্রেস স্ট্রেন, এবং রাসায়নিক প্রাক-চিকিত্সা মাত্রিক ক্ষয় অ্যানোডাইজ করার আগে।
মূল প্রকৌশল কর্মক্ষমতা সূচক
|
প্রযুক্তিগত পরামিতি / মেট্রিক |
কমার্শিয়াল স্ট্যান্ডার্ড বেঞ্চমার্ক |
Dazao যথার্থ উৎপাদন সীমা |
প্রাথমিক ইঞ্জিনিয়ারিং প্রশমন কৌশল |
|
মেশিনিং টলারেন্স (OD/ID) |
±0.025 মিমি (±0.0010 ইঞ্চি) |
±0.005 মিমি (±0.0002 ইঞ্চি) |
তাপীয়ভাবে স্থিতিশীল লেদ + বন্ধ-লুপ অপটিক্যাল CMM প্রতিক্রিয়া |
|
সারফেস ফিনিশ (Ra) |
Ra1.6 μm (63 μin) |
Ra0.4 μm (16 μin) |
পালিশ PCD ডায়মন্ড টুলিং + 70 বার হাই-চাপ কুল্যান্ট (HPC) |
|
কাঁচামাল টেম্পার |
T6 স্ট্যান্ডার্ড |
T651 স্ট্রেস উপশম |
গভীর বাঁক কাটার সময় অপ্রতিসম স্ট্রেস ওয়ার্পিং দূর করে |
|
অ্যানোডাইজিং প্রি-ক্ষতিপূরণ |
পূর্ববর্তী পরিদর্শন |
গাণিতিক অফসেট |
5-12 μm ক্ষারীয় এচ ক্ষতি বনাম অক্সাইড ফিল্ম বৃদ্ধির জন্য অ্যাকাউন্ট |
|
পাতলা-ওয়াল বোর ওভালিটি |
0.025 মিমি |
0.003 মিমি |
360-ডিগ্রি পাইজো-নিয়ন্ত্রিত নরম চোয়াল + 2-স্টেজ ক্ল্যাম্পিং প্রোটোকল |
|
থ্রেড পিচ সহনশীলতা |
ক্লাস 2A/2B |
ক্লাস 3A/3B |
অপটিক্যাল পিচ মাইক্রোমিটার + প্রি-কোটিং পিচ ব্যাস অফসেট |
রায়:যথার্থতাসিএনসি বাঁক অ্যালুমিনিয়ামT651 স্ট্রেস-স্বস্তিদায়ক স্টক নির্বাচনের উপর নির্ভর করে, চিপ মোড়ানো দূর করতে উচ্চ-র্যাক পলিশড পিসিডি টুলিং ব্যবহার করে, এবং রাসায়নিক ডাইমেনশনাল শিফ্ট প্রক্রিয়াকরণের জন্য CAD মডেলগুলি-প্রসেস করার আগে।
CNC টার্নিং অ্যালুমিনিয়ামের যান্ত্রিক ও ধাতব বাস্তবতা
উপাদানের কম শিয়ার ফলন শক্তি এবং উচ্চ তাপীয় বিচ্ছিন্নতার কারণে একটি CNC লেথে অ্যালুমিনিয়াম অ্যালয়গুলিকে ঘুরিয়ে দেওয়া সহজবোধ্য। যাইহোক, সিএনসি টার্নিং অ্যালুমিনিয়াম স্বতন্ত্র শারীরিক এবং যান্ত্রিক ঘটনা প্রবর্তন করে যা সিরিয়াল উত্পাদনের সময় ঘন ঘন-সহনশীলতার উপাদানগুলির সাথে আপস করে। মিলিং এবং টার্নিং মেকানিক্সের বিস্তৃত পরিপ্রেক্ষিতের জন্য, আমাদের সাথে পরামর্শ করুনব্যাপক অ্যালুমিনিয়াম CNC মেশিনিং গাইড.
শারীরিক মেকানিক্স: অ্যালুমিনিয়াম অ্যালয় বনাম কার্বন স্টিলস
স্ট্রাকচারাল অ্যালুমিনিয়াম অ্যালয়গুলি প্রায় 69 GPa এর একটি ইলাস্টিক মডুলাস (E) প্রদর্শন করে, মাঝারি-কার্বন স্টিলের জন্য 205 GPa এর তুলনায়। এই নিম্ন দৃঢ়তা মানে অ্যালুমিনিয়াম অভিন্ন রেডিয়াল কাটিং ফোর্সের অধীনে তিনগুণ বেশি বিকৃত হয় (এফr) সময়অ্যালুমিনিয়াম লেদ মেশিনিং.
δ=(Fr⋅L3)/(3⋅E⋅I)
কোথায়:
· δ= ওয়ার্কপিসের রেডিয়াল ডিফ্লেকশন (মিমি)
· Fr= রেডিয়াল কাটিং ফোর্স (N)
· L= খাদের ওভারহ্যাং দৈর্ঘ্য (মিমি)
· ই= ইলাস্টিক মডুলাস (MPa)
· আমি=জড়তার ক্ষেত্রফল (মিমি4)
উপরন্তু, অ্যালুমিনিয়ামের তাপ সম্প্রসারণের সহগ (CTE) প্রায়
23×10−6/কে 20 এ∘C-কার্বন স্টিলের প্রায় দ্বিগুণ (12×10−6/K)। একটানা সময়নির্ভুল অ্যালুমিনিয়াম বাঁক, a 35∘ওয়ার্কপিসে সি তাপমাত্রা বৃদ্ধির ফলে একটি 100 মিমি লম্বা অ্যালুমিনিয়াম শ্যাফ্ট 0.0805 মিমি প্রসারিত হয়।
ΔL=L0⋅ ⋅ΔT=100 মিমি×(23×10−6/K)×35 K=0.0805 মিমি
যদি চূড়ান্ত ফিনিশ পাসগুলি কার্যকর করা হয় এবং পরিমাপ করা হয় যখন অংশটি তাপগতভাবে উন্নত থাকে, তবে উপাদানটি নীল{0}}মুদ্রণ সহনশীলতা থেকে সঙ্কুচিত হবে একবার স্ট্যান্ডার্ড পরিদর্শন পরীক্ষাগার পরিবেষ্টিত তাপমাত্রায় ঠান্ডা হয়ে যাবে (20)∘C).

প্রাথমিক দোকান-সিরিয়ালে টার্নিং-এ ফ্লোর ফেইলিউর মোড
· বিল্ট-আপ এজ (BUE):তাপ এবং চাপের মধ্যে, নমনীয় অ্যালুমিনিয়াম মাইক্রো-কাটিং প্রান্তে ঢালাই করে, টুলটিকে নিস্তেজ করে এবং ওয়ার্কপিসের পৃষ্ঠের ফিনিসটি ছিঁড়ে ফেলে।
· ক্রমাগত রিবন চিপ মোড়ানো ("পাখি-নেস্টিং"):লম্বা, নমনীয় চিপগুলি চক এবং টুল বুরুজের চারপাশে মোড়ানো হয়, বাঁকানো পৃষ্ঠগুলিকে আঁচড় দেয় এবং টুল ভেঙে যায়।
· পোস্ট-মেশিনিং স্ট্রেস বিকৃতি:উপাদান অপসারণ করা হলে এক্সট্রুশন বা হিট ট্রিটমেন্ট রিলিজ থেকে অভ্যন্তরীণ অবশিষ্ট স্ট্রেস, যার ফলে পাতলা-প্রাচীরের রিংগুলি ডিম্বাকৃতি এবং সরু শ্যাফ্ট নম হয়ে যায়।
· আবরণ ফিট ব্যর্থতা:সারফেস ট্রিটমেন্ট যেমন অ্যানোডাইজিং বাহ্যিক এবং অভ্যন্তরীণ মাত্রা পরিবর্তন করে, থ্রেড লক করা এবং টাইট-সহনশীলতা বোর বাঁধে।
কেস স্টাডি: মহাকাশ সংযোগকারী থ্রেড বাইন্ডিং ব্যর্থতা বিশ্লেষণ
2018 সালে, Xiamen Dazao মেশিনারি Al6061-T6 বার স্টক থেকে তৈরি অভ্যন্তরীণ M20×1.5 থ্রেড সমন্বিত 5,000টি অ্যারোস্পেস সংযোগকারী হাউজিং তৈরি করেছে।
· অপারেশনাল ব্যর্থতা:সমস্ত থ্রেড পিচ ব্যাস বাঁক পর অবিলম্বে থ্রেড প্লাগ গেজ পরিদর্শন পাস. যাইহোক, পরিষ্কার অ্যানোডাইজ করার পরে (টাইপ II, 10 μm নির্দিষ্ট ফিল্ম বেধ), থ্রেড ফ্ল্যাঙ্ক বাইন্ডিংয়ের কারণে ব্যাচের 38% ব্যর্থ থ্রেড-গেজ যাচাই করা হয়।
· মূল কারণ টিয়ারডাউন: প্রকৌশল দল বহির্মুখী অ্যানোডাইজিং ফিল্ম বৃদ্ধির হিসাব করেছে (প্রতি ফ্ল্যাঙ্কে 5 μm) কিন্তু প্রি-অ্যানোডাইজিং কস্টিক সোডা (NaOH) এচ স্টেজকে অবহেলা করেছে। এই এচটি পিচ লাইন জুড়ে 8 μm বেস অ্যালুমিনিয়াম নন-কে সরিয়ে দিয়েছে। ফলস্বরূপ জ্যামিতিক বিকৃতি থ্রেড ফ্ল্যাঙ্ক কোণকে পরিবর্তন করে, কার্যকর থ্রেড ক্লিয়ারেন্স হ্রাস করে।
· সংশোধনমূলক ব্যবস্থা: Dazao সকলের জন্য একটি প্রি-মেশিনিং ডাইমেনশনাল অফসেট প্রোটোকল তৈরি করেছেঅ্যালুমিনিয়াম থ্রেডেড অংশ. অ্যানোডাইজ করার আগে অভ্যন্তরীণ থ্রেড পিচ ব্যাস 0.012 মিমি ওভারসাইজ করে, পোস্ট-লেপ থ্রেড গো-গেজ পাসের হার 100% পৌঁছেছে।
অ্যালুমিনিয়াম খাদ গ্রেড এবং স্পষ্টতা বাঁক মধ্যে টেম্পার ধাতুবিদ্যা
সঠিক অ্যালুমিনিয়াম অ্যালয় গ্রেড এবং তাপ-চিকিত্সা মেজাজ নির্বাচন করার সময় সরঞ্জাম পরিধানের হার, অর্জনযোগ্য পৃষ্ঠের রুক্ষতা এবং মাত্রিক স্থিতিশীলতা নির্দেশ করেসিএনসি অ্যালুমিনিয়াম বাঁক.

ইঞ্জিনিয়ারিং তুলনা: ৬০৬১ বনাম. 7075 বনাম. 2024 বনাম. 5052
|
খাদ গ্রেড |
প্রসার্য শক্তি (MPa) |
ফলন শক্তি (MPa) |
কঠোরতা (HB) |
তাপ পরিবাহিতা (W/m·K) |
মেশিনযোগ্যতা সূচক (%) |
প্রাথমিক বাঁক বৈশিষ্ট্য |
প্রস্তাবিত অ্যাপ্লিকেশন |
|
Al6061-T6 |
310 |
276 |
95 |
167 |
80% |
মাঝারি কঠোরতা; ভাল সাধারণ কাটযোগ্যতা; কম গতিতে BUE এর জন্য সংবেদনশীল। |
হাউজিং, জিনিসপত্র, সাধারণসিএনসি অ্যালুমিনিয়াম বাঁক অংশ |
|
Al6061-T651 |
310 |
276 |
95 |
167 |
85% |
প্রি-প্রসারিত স্টক; অসমমিত কাটের সময় অভ্যন্তরীণ অবশিষ্ট স্ট্রেস স্ট্রেন দূর করে। |
উচ্চ-নির্ভুলভাবে পরিণত উপাদান, পাতলা-ওয়াল বুশিং |
|
Al7075-T6 |
572 |
503 |
150 |
130 |
90% |
দস্তা খাদযুক্ত; উচ্চ কঠোরতা সংক্ষিপ্ত, সহজে ভাঙ্গা চিপ এবং মসৃণ সমাপ্তি উত্পাদন করে। |
অ্যারোস্পেস শ্যাফ্ট, উচ্চ-স্ট্রেস পিন, কাঠামোগত সংযোগকারী |
|
Al2024-T3 |
483 |
345 |
120 |
121 |
85% |
তামার মিশ্রণ; উচ্চ ক্লান্তি শক্তি; ছোট কার্লিং চিপ গঠন করে; ক্ষয় প্রবণ |
এয়ারক্রাফ্ট স্ট্রাকচারাল ফাস্টেনার, উচ্চ-লোড টার্ন ফিটিং |
|
Al5052-H32 |
228 |
193 |
60 |
138 |
50% |
অ{0}}তাপ-চিকিত্সাযোগ্য ম্যাগনেসিয়াম খাদ; নরম এবং আঠালো; দীর্ঘ একটানা চিপ উত্পাদন করে। |
সামুদ্রিক পরিণত হার্ডওয়্যার, তরল লাইন অ্যাডাপ্টার |
|
Al6063-T5 |
186 |
145 |
60 |
200 |
60% |
কম ফলন শক্তি; উচ্চ তাপ কর্মক্ষমতা; চমৎকার anodizing অঙ্গরাগ স্বচ্ছতা. |
স্থাপত্য জিনিসপত্র, অঙ্গরাগ পরিণত হাতা |
|
Al7050-T7451 |
510 |
450 |
140 |
157 |
90% |
কম চাপ জারা ক্র্যাকিং সংবেদনশীলতা সঙ্গে গভীর hardenability. |
প্রতিরক্ষা মহাকাশ শ্যাফ্ট, সমালোচনামূলক পরিণত ফোরজিংস |
মাইক্রোস্ট্রাকচার এবং টেম্পার ইমপ্যাক্ট: কেন T651 স্ট্রেস রিলিফ ওয়ার্পিং প্রতিরোধ করে
6061 অ্যালুমিনিয়াম বাঁকশক্তির ভারসাম্য, জোড়যোগ্যতা এবং কম কাঁচামালের খরচের কারণে সাধারণ উত্পাদনের জন্য ভিত্তিরেখা রয়ে গেছে। যাইহোক, এর নিম্ন ম্যাট্রিক্স কঠোরতা (95 HB) এটিকে উপাদান ছিঁড়ে যাওয়ার এবং মাইক্রো-ওয়েল্ডিংয়ের ঝুঁকি তৈরি করে যখন কাটার গতি 250 মি/মিনিটের নিচে নেমে যায়।
বিপরীতভাবে,7075 অ্যালুমিনিয়াম বাঁকদস্তা থেকে এর প্রাথমিক সংকর উপাদান (5.1–6.1% Zn) হিসাবে উপকার পাওয়া যায়। ম্যাট্রিক্স হার্ডনেস (150 HB) রেকের মুখে টুল-চিপের যোগাযোগের দৈর্ঘ্যকে ছোট করে, খাস্তা C- আকৃতির চিপ তৈরি করে এবং বিশেষ ওয়াইপার সন্নিবেশ ছাড়াই Ra 0.4 μm এর নিচে পৃষ্ঠের সমাপ্তির অনুমতি দেয়।
স্ট্যান্ডার্ড T6 টেম্পার স্টক হল দ্রবণ তাপ-চিকিত্সা করা এবং কৃত্রিমভাবে বয়স্ক৷ এটি বাইরের সীমানা এবং মূলের মধ্যে উচ্চ অভ্যন্তরীণ তাপীয় চাপ গ্রেডিয়েন্ট ছেড়ে দেয়। হিসাবে কসিএনসি টার্নিং সার্ভিস অ্যালুমিনিয়ামপ্রদানকারী একটি দীর্ঘ খাদ বাঁক, অপ্রতিসম উপাদান অপসারণ এই অভ্যন্তরীণ চাপ ক্ষেত্রগুলিকে ভারসাম্যহীন করে, যার ফলে খাদটি নম হয়।
T651 টেম্পার স্টক সমাধান তাপ চিকিত্সার পরে একটি নিয়ন্ত্রিত 1.5% থেকে 3.0% ঠান্ডা প্রসারিত হয়। এই স্থায়ী স্ট্রেন অভ্যন্তরীণ অবশিষ্ট স্ট্রেস ক্ষেত্রগুলিকে পুনরায় বিতরণ করে (এসij):
জন্যছোট অ্যালুমিনিয়াম পরিণত অংশপ্রতিসম উপাদান অপসারণ সঙ্গে, মান T6 উপাদান যথেষ্ট. যাইহোক, অপ্রতিসম বৈশিষ্ট্য, গভীর খাঁজ, বা লম্বা শ্যাফ্টের জন্য, মাত্রিক বিকৃতি রোধ করার জন্য T651 স্টক নির্দিষ্ট করা প্রয়োজন।
টুল জ্যামিতি, কাটিং প্যারামিটার এবং সারফেস কোয়ালিটি কন্ট্রোল
অপ্টিমাইজ করাঅ্যালুমিনিয়াম নির্ভুলতা যন্ত্রঅ্যালুমিনিয়াম খাদের ভৌত বৈশিষ্ট্যগুলির সাথে জ্যামিতি এবং কাটিং পরামিতিগুলির সাথে মিল করা প্রয়োজন৷
টুলিং ম্যাটেরিয়ালস: আনকোটেড কার্বাইড বনাম পালিশ পিসিডি ডায়মন্ড ইনসার্ট
স্ট্যান্ডার্ড PVD/CVD প্রলিপ্ত সন্নিবেশ যা ইস্পাত মেশিনের জন্য ডিজাইন করা হয়েছে (TiAlN বা Al ধারণকারী2O3আবরণ) অ্যালুমিনিয়ামের জন্য উচ্চ রাসায়নিক সখ্যতা প্রদর্শন করে, BUE গঠনকে ত্বরান্বিত করে। উচ্চ-কর্মক্ষমতাঅ্যালুমিনিয়াম লেদ মেশিনিংস্বতন্ত্র টুল জ্যামিতি প্রয়োজন:
· আনকোটেড মাইক্রোগ্রেন কার্বাইড (ISO K10–K20):একটি আয়না-পলিশ করা রেক ফেস (আরa<0.05 μm) to reduce friction coefficients (μ<0.2).
· পলিক্রিস্টালাইন ডায়মন্ড (PCD):PCD tools feature extreme hardness (>8000 HV) এবং লৌহঘটিত ধাতুর জন্য শূন্য রাসায়নিক সম্পর্ক। PCD সন্নিবেশ R বজায় রাখার সময় কার্বাইডের চেয়ে 50 গুণ বেশি স্থায়ী হয়aদীর্ঘ উত্পাদন রান জুড়ে 0.2 μm সহনশীলতা।
জ্যামিতিক কোণ:উচ্চ ধনাত্মক রেক কোণ (+15∘প্রতি +25∘) পরিষ্কারভাবে অ্যালুমিনিয়াম শিয়ার করুন, যখন উদার প্রাথমিক ত্রাণ কোণ (7∘11 থেকে∘) পার্শ্ব ঘষা প্রতিরোধ.

কাট অপটিমাইজেশন ম্যাট্রিক্সের গতি, ফিড এবং গভীরতা
|
টার্নিং অপারেশন |
কাটার গতি (Vc, মি/মিনিট) |
খাওয়ানোর হার (f, মিমি/রেভ) |
কাটার গভীরতা (ap, মিমি) |
নাক ব্যাসার্ধ প্রবেশ করান ( rϵ, মিমি) |
টুল উপাদান গ্রেড |
|
রুক্ষ বাঁক |
450−900 |
0.25−0.50 |
2.0−6.0 |
0.8−1.2 |
আনকোটেড কার্বাইড (K10) |
|
টার্নিং শেষ করুন |
900−1800 |
0.05−0.15 |
0.1−0.4 |
0.2-0.4 (ওয়াইপার) |
পিসিডি ডায়মন্ড |
|
পাতলা-ওয়াল বাঁক |
300−600 |
0.04−0.08 |
0.05−0.2 |
0.2−0.4 |
পিসিডি ডায়মন্ড |
|
অভ্যন্তরীণ বিরক্তিকর |
400−800 |
0.08−0.20 |
0.2−1.5 |
0.4−0.8 |
মাইক্রোগ্রেন কার্বাইড |
|
বাহ্যিক থ্রেডিং |
180−350 |
পিচ নির্ভরশীল |
0.05−0.18 (প্রতি পাস) |
প্রোফাইল নির্দিষ্ট |
আনকোটেড কার্বাইড |
|
বিভাজন বন্ধ |
200−400 |
0.05−0.12 |
টুল প্রস্থ |
0.2 প্রান্ত ব্যাসার্ধ |
আনকোটেড কার্বাইড |
সারফেস রাফনেস মেকানিক্স এবংRa হিসাব
তাত্ত্বিক পৃষ্ঠের রুক্ষতা (আরa) টার্নিং অপারেশনে ফিড রেট এবং সন্নিবেশ নাকের ব্যাসার্ধ ব্যবহার করে গণনা করা হয়:
রা ≈ চ2 /(32 ⋅ rϵ)×1000
কোথায়:
· Ra= তাত্ত্বিক পৃষ্ঠের রুক্ষতা (μm)
· f=ফিড রেট প্রতি স্পিন্ডেল বিপ্লব (মিমি/রেভ)
· rϵ= কোণার নাকের ব্যাসার্ধ (মিমি) ঢোকান
গণনার উদাহরণ:ফিড রেট 0.12 মিমি/রিভ হারে 0.4 মিমি নাক ব্যাসার্ধ সহ একটি সন্নিবেশ ব্যবহার করে একটি ফিনিশ পাস একটি তাত্ত্বিক পৃষ্ঠের রুক্ষতা প্রদান করে:
রা=0.122/(32⋅0.4)×1000=(0.0144/12.8)×1000=1.125 μm
একটি মিরর ফিনিস অর্জন করতে (আরa0.4 μm), ফিড রেট অবশ্যই 0.071 মিমি/রেভ কমাতে হবে, অথবা একটি পিসিডি ওয়াইপার সন্নিবেশ করাতে হবে যাতে একটি চ্যাপ্টা সেকেন্ডারি কাটিং এজ রয়েছে।
তিনটি অনথিভুক্ত অ্যালুমিনিয়াম টার্নিং হ্যাজার্ডস এবং ইঞ্জিনিয়ারিং সলিউশন
স্ট্যান্ডার্ড টার্নিং গাইডগুলি বেসিক গতি এবং ফিডের রূপরেখা দেয় কিন্তু ব্যবহারিক দোকান-ফ্লোর ব্যর্থতার মোডগুলি বাদ দেয়। Dazao প্রযুক্তিগত প্রোটোকলের মাধ্যমে এই তিনটি অনথিভুক্ত ইঞ্জিনিয়ারিং বিপদের সমাধান করে।
বিপদ 1: প্রাক-অ্যানোডাইজিং কেমিক্যাল এচিং বনাম অক্সাইড লেয়ার বৃদ্ধি
অ্যানোডাইজিং কেবল একটি বাঁকানো অংশের উপরে বসে থাকে না; এটি অ্যালুমিনিয়াম অক্সাইড তৈরি করতে প্যারেন্ট অ্যালুমিনিয়াম গ্রহণ করে (Al2O3).
স্ট্যান্ডার্ড টাইপ II অ্যানোডাইজিংয়ের সময় (10 μm মোট ফিল্ম বেধ):
· অভ্যন্তরীণ অনুপ্রবেশ:ফিল্মের 50% (5 μm) বেস অ্যালুমিনিয়াম প্রতিস্থাপন করে।
বাহ্যিক বৃদ্ধি:50% (5 μm) মূল ভৌত সীমানা অতিক্রম করে।
· পূর্ব-এচ মেটাল লস:অ্যানোডাইজ করার আগে, ট্র্যাম্প তেল এবং নেটিভ অক্সাইড অপসারণের জন্য অংশগুলি একটি ক্ষারীয় এচ (NaOH) এর মধ্য দিয়ে যায়। এই খোদাইটি অভিন্নভাবে 3 থেকে 8 μm প্যারেন্ট মেটাল প্রতি পৃষ্ঠে স্ট্রিপ করে।
বাহ্যিক খাদ ব্যাসের জন্য মাত্রিক পরিবর্তন সমীকরণ (Dচূড়ান্ত):
ΔD=2⋅(ফিল্ম গ্রোথ বাহ্যিক-এচ মেটাল লস)
যদি ক্ষারীয় এচিং প্রতি পাশে 7 μm অপসারণ করে এবং অ্যানোডাইজিং প্রতি পাশে 5 μm বহির্মুখী বৃদ্ধি যোগ করে, নেট বাহ্যিক খাদের ব্যাসহ্রাস পায়4 μm (0.004 মিমি) দ্বারা। শক্ত-সহনশীলতার জন্যcnc বাঁক অ্যালুমিনিয়াম অংশ, প্রাক-ইচের ক্ষয়ক্ষতি গণনা করতে ব্যর্থ হলে-বিশেষ মাত্রার-আউট হয়ে যায়।
Dazao ইঞ্জিনিয়ারিং প্রোটোকল:Dazao মেশিন করার আগে একটি স্বয়ংক্রিয় মাত্রিক প্রাক{0}}ক্ষতিপূরণ ম্যাট্রিক্স নিয়োগ করেকাস্টম অ্যালুমিনিয়াম পরিণত অংশ:

বিপদ 2: "পাখি-নেস্টিং" ক্রমাগত চিপ মোড়ানো স্ক্র্যাচ
নির্বাহ করার সময়বড় ব্যাস অ্যালুমিনিয়াম বাঁক6061-T6 বা 6063-এর মতো নমনীয় গ্রেডে, কাটা উপাদান একটি অবিচ্ছিন্ন, উচ্চ-গতির ফিতা চিপ গঠন করে। এই চিপ লেদ স্পিন্ডেল বা টুল পোস্টের চারপাশে আবৃত করে, যা গুরুতর অপারেশনাল ঝুঁকি সৃষ্টি করে:
· স্পিনিং রিবন চিপস স্ক্র্যাচ বাঁকানো পৃষ্ঠগুলি (আরa0.8 μm R-এ হ্রাস পায়a>3.2 μm).
· চিপস বিরক্তিকর বারগুলিতে প্যাক করে, যার ফলে টুল বকবক এবং ভাঙ্গন হয়।
Dazao ইঞ্জিনিয়ারিং প্রোটোকল:Dazao একটি দুই-অংশের হস্তক্ষেপ ব্যবহার করে চিপ মোড়ানোকে প্রশমিত করে:
1. উচ্চ-চাপ কুল্যান্ট (HPC):টুল হোল্ডারের মাধ্যমে একটি 70 বার (1015 PSI) কুল্যান্ট স্ট্রীম সরাসরি শিয়ার জোনে নিয়ে যাওয়া চিপ রুটে থার্মাল শক প্রয়োগ করে, অ্যালুমিনিয়াম ফিতাকে শক্ত করে এবং ফ্র্যাকচার করে।
2. কাস্টম ওয়েভ চিপব্রেকার সন্নিবেশ:ওয়েভ চিপব্রেকারে গ্রাউন্ড-চিপটিকে একটি তীক্ষ্ণ কোণে বাঁকিয়ে দেয় যখন এটি রেকের মুখ থেকে বেরিয়ে যায়, এটিকে বিচ্ছিন্ন C-আকৃতির অংশে ভাঙতে বাধ্য করে।
বিপদ 3: পাতলা-ওয়াল বুশিং ক্ল্যাম্পিং বিকৃতি এবং স্প্রিংব্যাক
একটি বাঁক যখনঅ্যালুমিনিয়াম বুশিং মেশিনিং1.5 মিমি এর নিচে একটি প্রাচীর বেধের উপাদান, ঐতিহ্যগত তিনটি-চোয়ালের হাইড্রোলিক চক তিনটি বিন্দুতে ক্ল্যাম্পিং ফোর্সকে ঘনীভূত করে, যা মেশিন করার সময় রিংটিকে একটি ট্রাই-লবড আকারে বিকৃত করে।
যখন চক থেকে ছেড়ে দেওয়া হয়, তখন অংশটি ফিরে আসে, ফলে একটি অ{0}}বৃত্তাকার বোর হয়।
Dazao ইঞ্জিনিয়ারিং প্রোটোকল:
· 360 ডিগ্রি পাই-আকৃতির নরম চোয়াল:Dazao সম্পূর্ণরূপে মোড়ানো, কাস্টম-বোরড পাই চোয়াল ব্যবহার করে যা ওয়ার্কপিসের পুরো পরিধিকে ঘিরে রাখে, ক্ল্যাম্পিং বল সমানভাবে বিতরণ করে এবং 3.0 MPa থেকে 0.4 MPa পর্যন্ত রেডিয়াল চাপ কমিয়ে দেয়।
· দুটি-পর্যায়ের মেশিনিং চক্র:একটি অবিচ্ছিন্ন অপারেশনে OD টার্নিং এবং ID বিরক্তিকর সম্পূর্ণ করার পরিবর্তে, Dazao একটি দুই-পর্যায়ের চাপ-রিলিফ মেশিনিং সিকোয়েন্স চালায়। প্রথম পর্যায়ে, আক্রমনাত্মক রুক্ষ কাটা 80% থেকে 90% উপাদানের স্টক (0.3 মিমি ফিনিশিং মার্জিন রেখে) অপসারণ করে, অভ্যন্তরীণ অবশিষ্ট স্ট্রেস মুক্ত করে এবং তাপ তাপকে বিলুপ্ত করতে দেয়। হাইড্রোলিক চকটি তখন সম্পূর্ণরূপে আনক্ল্যাম্পড থাকে, যার ফলে ওয়ার্কপিসটিকে তার অবিচ্ছিন্ন প্রাকৃতিক ভারসাম্যের অবস্থায় ফিরে আসতে দেয়। অবশেষে, অংশটিকে আবার-অতি-নিম্ন চাপে (0.3 MPa) পাই চোয়ালে আটকানো হয়-তীক্ষ্ণ পিসিডি টুলিংয়ের সাহায্যে উচ্চ গতির ফিনিশ পাসের জন্য, নির্ভরযোগ্যভাবে 0.003–0.005 মিমি এর মধ্যে বোর গোলাকারতা অর্জন করে।
সিএনসি টার্নিং অ্যালুমিনিয়াম টলারেন্স, ওয়াল থিকনেস এবং ডিএফএম ডিজাইনের নিয়ম
এর সীমা বোঝাসিএনসি বাঁক অ্যালুমিনিয়াম সহনশীলতাপ্রকৌশলীকে অতিরিক্ত সুনির্দিষ্ট বৈশিষ্ট্য কলআউট ছাড়া-কার্যকর উপাদানগুলি-ডিজাইন করতে সক্ষম করে৷
ISO 2768 সহনশীলতা সীমা বনাম যথার্থ উত্পাদন ক্ষমতা
|
বৈশিষ্ট্য মাত্রা |
ISO 2768-m (স্ট্যান্ডার্ড) |
ISO 2768-f (সূক্ষ্ম) |
Dazao যথার্থ ক্ষমতা |
প্রস্তাবিত নকশা স্পেসিফিকেশন |
|
বাইরের ব্যাস (OD <30mm) |
±0.100 মিমি |
±0.050 মিমি |
±0.005 মিমি (±0.0002 ইঞ্চি) |
±0.012 মিমি |
|
ভিতরের ব্যাস (ID <30mm) |
±0.100 মিমি |
±0.050 মিমি |
±0.008 মিমি (±0.0003 ইঞ্চি) |
±0.015 মিমি |
|
সামগ্রিক দৈর্ঘ্য (এল <100 মিমি) |
±0.200 মিমি |
±0.100 মিমি |
±0.010 মিমি (±0.0004 ইঞ্চি) |
±0.025 মিমি |
|
একাগ্রতা / রানআউট |
0.050 মিমি TIR |
0.020 মিমি TIR |
0.005 মিমি TIR |
0.012 মিমি TIR |
|
বোর সিলিন্ডারিটি |
0.040 মিমি |
0.015 মিমি |
0.004 মিমি |
0.008 মিমি |
|
থ্রেড পিচ ব্যাস |
ক্লাস 2A/2B |
ক্লাস 3A/3B |
কাস্টমাইজড প্রি-কোটিং অফসেট |
ক্লাস 2A / 2B (প্রি-অ্যানোডাইজ) |
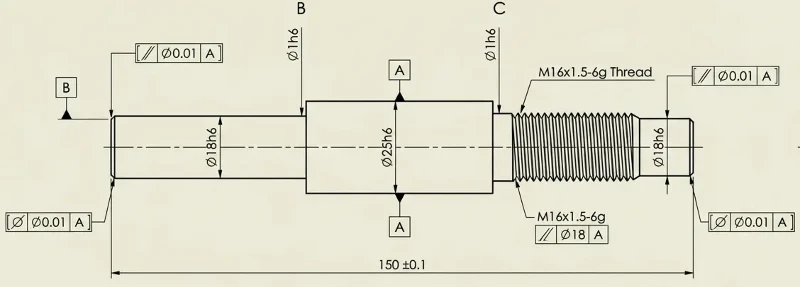
DFM নির্দেশিকা: দেয়ালের বেধ, থ্রেড রিলিফস এবং শ্যাফ্টের আকৃতির অনুপাত
প্রাচীর বেধ নির্দেশিকা
· ন্যূনতম অসমর্থিত প্রাচীর বেধ:0.75 মিমি।
· প্রস্তাবিত প্রাচীর বেধ:1.50 মিমি এর চেয়ে বড় বা সমান।
· জন্যঅ্যালুমিনিয়াম বুশিং মেশিনিং, অভ্যন্তরীণ বিরক্তিকর সময় কম্পন বকবক প্রতিরোধ করতে 10:1 এর নিচে একটি দৈর্ঘ্য-থেকে-ওয়াল-বেধের অনুপাত (L/T) বজায় রাখুন।
থ্রেড ত্রাণ এবং Chamfers
· সর্বদা বহিরাগত থ্রেডের কাঁধে একটি থ্রেড রিলিফ খাঁজ উল্লেখ করুন। ত্রাণের প্রস্থ কমপক্ষে 1.5×থ্রেড পিচের সমান হওয়া উচিত, যার গভীরতা ছোট ব্যাসের নীচে 0.2 মিমি প্রসারিত।
· 45∘×0.5 মিমি সীসা নির্দিষ্ট করুন-সব থ্রেডের চ্যামফারগুলিতে উচ্চ গতির বাঁক-এর সময় বুর গঠন রোধ করতে শুরু করে।
শ্যাফ্ট মেশিনিংয়ের জন্য আকৃতির অনুপাতের সীমা
· জন্যঅ্যালুমিনিয়াম খাদ মেশিনিং, অসমর্থিত দৈর্ঘ্য-থেকে{1}}ব্যাস (L/D) অনুপাত 4:1 অতিক্রম করা উচিত নয়। জটিল প্রকল্পগুলির জন্য উচ্চ ঘনত্বের প্রয়োজন, আমাদের পর্যালোচনা করুনকাস্টম অ্যালুমিনিয়াম খাদ মেশিনিং ক্ষমতা.
· 4:1 এবং 10:1 এর মধ্যে অনুপাতের জন্য, 60 সহ একটি লাইভ টেলস্টক নির্দিষ্ট করুন∘কেন্দ্র গর্ত।
· For L/D>10:1, একটি স্থির বিশ্রাম বা সুইস-টাইপ সিএনসি টার্নিং সেন্টার প্রয়োজন যাতে টুলের চাপ থেকে শ্যাফ্টের বিচ্যুতি রোধ করা যায়।
সারফেস ফিনিশিং অপশন এবং কোয়ালিটি অ্যাসুরেন্স প্রোটোকল
ফিনিশিং অপারেশনগুলি পরিণত উপাদানগুলির জন্য উত্পাদন প্রক্রিয়া সম্পূর্ণ করে, নিশ্চিত করে যে অংশগুলি সঠিক কার্যকরী এবং নান্দনিক বৈশিষ্ট্যগুলি পূরণ করে।
অ্যানোডাইজিং টাইপস, ক্রোমেট কনভার্সন এবং বিড ব্লাস্টিং ইফেক্ট
নির্বাচন করার সময়অ্যালুমিনিয়াম পৃষ্ঠ সমাপ্তি বিকল্প, প্রকৌশলীদের অবশ্যই লেয়ার বৃদ্ধির যান্ত্রিক সহনশীলতাকে প্রভাবিত করে তা বিবেচনা করতে হবে:
|
ফিনিশ অপশন |
প্রক্রিয়া বিবরণ |
স্তর পুরুত্ব |
সহনশীলতার উপর প্রভাব |
সাধারণ অ্যাপ্লিকেশন |
|
অ্যানোডাইজ টাইপ II (ক্লিয়ার/কালার) |
অ্যাসিড স্নান ইলেক্ট্রোলাইটিক আবরণ |
8−15 μm |
প্রতি পাশে 4−8 μm দ্বারা মাত্রা বৃদ্ধি পায় |
কসমেটিক হাউজিং, বন্ধনী, ভোক্তা ডিভাইস |
|
অ্যানোডাইজ টাইপ III (হার্ডকোট) |
কম-তাপ উচ্চ-ভোল্টেজ ইলেক্ট্রোলাইটিক আবরণ |
25−50 μm |
প্রতি পাশে 12−25 μm দ্বারা মাত্রা বৃদ্ধি পায় |
সারফেস, হাইড্রোলিক হাতা, স্লাইডিং শ্যাফট পরিধান করুন |
|
ক্রোমেট রূপান্তর (অ্যালোডাইন 1200) |
রাসায়নিক ফিল্ম (RoHS অনুগত) |
<1 μm |
নগণ্য (±0.00 মিমি) |
বৈদ্যুতিক গ্রাউন্ডিং পার্টস, পেইন্ট প্রি-ট্রিটমেন্ট |
|
পুঁতি বিস্ফোরণ |
চাপ সূক্ষ্ম কাচের গুটিকা প্রভাব |
N/A |
সরিয়ে দেয় 1−3 μm ধাতু নন-অনুরূপভাবে |
ম্যাট অঙ্গরাগ পৃষ্ঠতল, বাঁক লাইন অপসারণ |

পরিদর্শন কর্মপ্রবাহ: CMM, অপটিক্যাল প্রোফাইল, এবং উপাদান যাচাইকরণ
ISO9001:2015 এবং IATF16949:2016 মানগুলির কঠোর আনুগত্য বজায় রাখতে, Xiamen Dazao মেশিনারি একটি ব্যাপক যাচাইকরণ প্রোটোকল সম্পাদন করে:
1. কাঁচামাল যাচাইকরণ:হ্যান্ডহেল্ড XRF অ্যালয় অ্যানালাইজারগুলি বার স্টক লোড করার আগে উপাদানের গঠন যাচাই করে, অ্যালয় মিক্স-কে সরিয়ে দেয়।
2. থার্মাল স্ট্যাবিলাইজেশন প্রক্রিয়ায়-:লেদ থেকে টানা অংশগুলি জলবায়ু-নিয়ন্ত্রিত পরিদর্শন ল্যাবে 2-ঘন্টা ভিজিয়ে রাখা হয় (20∘C±0.5∘গ) CMM পরিমাপের আগে।
3. থ্রেড প্রোফাইল পরিদর্শন:অ্যালুমিনিয়াম থ্রেডেড অংশগুলি শুধুমাত্র স্ট্যান্ডার্ড হ্যান্ড গেজের উপর নির্ভর না করে অপটিক্যাল শ্যাডোগ্রাফ এবং ক্যালিব্রেটেড পিচ মাইক্রোমিটার ব্যবহার করে পরিমাপ করা হয়।
4. প্রতিরক্ষামূলক প্যাকেজিং:সমাপ্তছোট অ্যালুমিনিয়াম পরিণত অংশপৃথক অ্যান্টি-স্ট্যাটিক ভিসিআই বাবল পাউচ বা কাস্টম-মিলড ইপিই ফোম ট্রেতে প্যাক করা হয়, আন্তর্জাতিক মাল পরিবহনের সময় ধাতব-থেকে-ধাতুর যোগাযোগ প্রতিরোধ করে।
CNC টার্নিং কস্ট ব্রেকডাউন এবং প্রকিউরমেন্ট অপ্টিমাইজেশান
শপ ফ্লোরের সিদ্ধান্তগুলি কীভাবে কম্পোনেন্ট খরচ চালায় তা বোঝা ক্রয়কারী দলগুলিকে কর্মক্ষমতা ত্যাগ না করে বাজেট বরাদ্দ অপ্টিমাইজ করার ক্ষমতা দেয়।
যথার্থ অ্যালুমিনিয়াম লেদ মেশিনিং মূল খরচ ড্রাইভার
মোট খরচ=Cউপাদান+Tচক্র×Rমেশিন+Cটুলিং+Cসমাপ্তি
কোথায়:
· Cউপাদান= কাঁচা স্টক ওজন × প্রতি কেজি খাদ খরচ - স্ক্র্যাপ বাইব্যাক ক্রেডিট।
· Tচক্র= মোট মেঝে-থেকে-মেঝে সময় (রাফিং, ফিনিশিং, থ্রেড কাটা, বিভাজন)।
· Rমেশিন= CNC লেদ বা মাল্টি-অক্ষের টার্ন-মিল সেন্টারের প্রতি ঘণ্টার হার।
· Cসমাপ্তি= ইউনিট প্রতি অ্যানোডাইজিং, মাস্কিং বা প্লেটিং খরচ।
ইউনিট খরচ কমাতে ডিজাইন এবং উপাদান সোর্সিং কৌশল
কৌশল 1: বুশিংয়ের জন্য টিউবিং বনাম সলিড বার স্টক
যখন একটি উত্পাদনঅ্যালুমিনিয়াম বুশিং মেশিনিংএকটি 70 মিমি ওডি এবং একটি 50 মিমি আইডি সহ উপাদান, সলিড বার স্টক থেকে শুরু করে প্রাথমিক উপাদান ভলিউমের 51% ড্রিল করা প্রয়োজন৷
নির্বিঘ্ন এক্সট্রুড অ্যালুমিনিয়াম টিউবিং-এ রূপান্তর মোট চক্র সময় 35% এবং উপাদান খরচ 40% হ্রাস করে।
কৌশল 2: বহু-অক্ষ অপারেশন একত্রিত করুন
একটি স্ট্যান্ডার্ড 2-অক্ষ লেদ দিয়ে টার্নিং অপারেশন চালানো, তারপরে ক্রস-হোল ড্রিলিংয়ের জন্য উপাদানগুলিকে একটি 3-অক্ষ মিলে স্থানান্তর করা, সেকেন্ড-অপ সেটআপ ফি এবং রেডিয়াল অ্যালাইনমেন্ট স্ট্যাকআপ ত্রুটিগুলি প্রবর্তন করে।
Dazao ব্যবহারমাল্টি-অক্ষ মোড়-মিল মেশিনিং পরিষেবাএকটি একক স্বয়ংক্রিয় সেটআপে টার্নিং, মিলিং, ক্রস-ড্রিলিং এবং ট্যাপিং সম্পূর্ণ করার জন্য লাইভ টুলিং এবং Y-অক্ষ ক্ষমতা দিয়ে সজ্জিত। এই পদ্ধতিটি সেটআপ ফি হ্রাস করে এবং 0.010 মিমি এর মধ্যে সঠিক অবস্থানের গ্যারান্টি দেয়।
কাস্টম অ্যালুমিনিয়াম চালু অংশের জন্য Dazao মেশিনারির সাথে অংশীদারিত্ব
যথার্থতাসিএনসি বাঁক অ্যালুমিনিয়ামউত্পাদনের প্রতিটি পর্যায়ে স্পষ্ট প্রকৌশল তদারকির প্রয়োজন-কাঁচা খাদ নির্বাচন এবং T651 স্ট্রেস রিলিফ থেকে টুল জ্যামিতি অপ্টিমাইজেশান এবং প্রাক-অ্যানোডাইজিং টলারেন্স ক্ষতিপূরণ পর্যন্ত। একটি অভিজ্ঞ সঙ্গে অংশীদারিত্বঅ্যালুমিনিয়াম বাঁক অংশ প্রস্তুতকারকXiamen Dazao মেশিনের মত মানের ঝুঁকি দূর করে এবং ইউনিট উৎপাদন খরচ অপ্টিমাইজ করে।
প্রকিউরমেন্ট এবং ইঞ্জিনিয়ারিং টিমের জন্য পরবর্তী পদক্ষেপ
1. DFM নীতি প্রয়োগ করুন:পর্যাপ্ত অভ্যন্তরীণ ব্যাসার্ধের জন্য অডিট উপাদান অঙ্কন (R 0.8 মিমি এর চেয়ে বড় বা সমান), প্রাচীরের পুরুত্ব, এবং থ্রেড ক্লিয়ারেন্স খাঁজ।
2. পৃষ্ঠের প্রয়োজনীয়তা সংজ্ঞায়িত করুন:গ্রহণযোগ্য আর উল্লেখ করুনaআপনার ইঞ্জিনিয়ারিং অঙ্কনে সীমা এবং পোস্ট-প্রসেসিং লেপ মান (টাইপ II বনাম টাইপ III)।
3. প্রারম্ভিক DFM পর্যালোচনার জন্য Dazao নিযুক্ত করুন:আপনার CAD ফাইলগুলি Xiamen Dazao Machinery-এর ইঞ্জিনিয়ারিং টিমের কাছে তাত্ক্ষণিক ডিজাইনের-জন্য-উৎপাদনযোগ্যতা বিশ্লেষণ এবং স্বচ্ছ উদ্ধৃতির জন্য জমা দিন৷

CNC অ্যালুমিনিয়াম টার্নিং এর জন্য প্রায়শই জিজ্ঞাসিত প্রশ্ন (FAQ)
01.অ্যালুমিনিয়াম থ্রেড অ্যানোডাইজ করার পরে থ্রেড গেজ পরিদর্শন কেন বাঁধা বা ব্যর্থ হয়?
02.লেদ ক্ল্যাম্পিংয়ের সময় আপনি কীভাবে প্রাচীরের পাতলা অ্যালুমিনিয়াম বুশিংগুলিকে ডিম্বাকৃতি হতে বাধা দেবেন?
03.লেদ মেশিনিং নরম 6061 বা 6063 অ্যালুমিনিয়াম করার সময় আপনি কীভাবে চিপ পাখির বাসা-কে দূর করবেন?
04.কেন 6061-T6 অ্যালুমিনিয়াম শ্যাফ্টগুলি উপাদান অপসারণের পরে পাল্টে যায় এবং কীভাবে এটি ঠিক করা হয়?
05.কিভাবে একটি CNC লেদ একটি অর্জন করতে পারেনRa 0.4 μm (16 μin) ম্যানুয়াল মসৃণতা ছাড়া পৃষ্ঠ ফিনিস?
06.ফাঁপা হাতা বাঁক জন্য কঠিন বার স্টক তুলনায় বিজোড় অ্যালুমিনিয়াম টিউব সস্তা?


